电子制造产线ATE改造DM5068数字万用表应用案例-厂家供应价格报价
复盘某电子制造客户在产线电测工位从人工抽检转向DM5068机柜集成与无人值守记录的过程,聚焦Pass/Fail判定一致性、接口迁移和夹具链路三个验收要点。
这个案例来自银飞电子参与的一个电子制造产线电测工位改造项目,客户以“某电子制造企业”代称。改造的起点不是“万用表精度不够”,而是产线扩产之后,人工抽检的节拍和记录方式开始跟不上出货节奏。
痛点:判据本身没有问题,问题在“谁在判、判完记在哪”
原工位使用台式六位半万用表由操作员逐点读数并手工记录,再对照纸质限值表判断合格与否。单看仪器精度,应对产线电测的直流电压和电阻测点并不吃力;但随着测点数量增加,人工读数和记录的节拍成为瓶颈,而且不同操作员对“末位跳变”的判读存在主观差异,Pass/Fail边界上的测点容易产生争议。客户希望把判定动作从人转移到仪表端,同时保留可回溯的读数记录。
落地:机内判定、后面板走线与远程记录
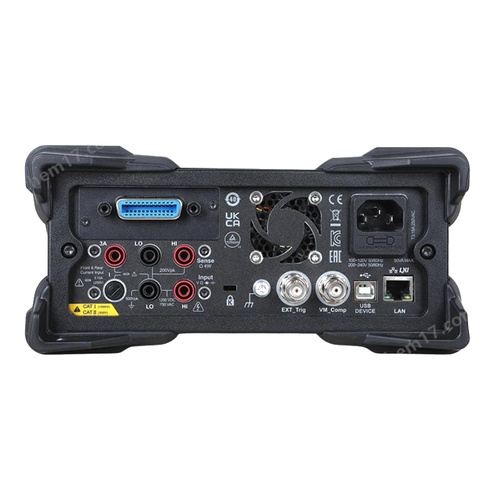
方案选用了DM5068,配置逻辑落在三处:一是利用机内限值测试(Pass/Fail)功能,在仪表端直接输出合格/不合格判定,减少操作员对末位数字的主观解读;二是通过后面板输入端子将信号线接入机柜后部走线,配合LAN接口和Web远程控制,把读数记录交给DataLog功能完成;三是利用标准SCPI指令集兼容主流六位半常用指令的特点,降低客户既有自动化程序的迁移改动量。项目排期紧张时,这一点比多出的接口数量更实际。
验收中暴露的真实约束:不是仪器的问题,是链路的问题
试运行阶段,部分电阻测点的Pass/Fail结果在边界附近出现重复性波动。排查后确认,仪器在标准源上的读数重复性正常,波动来自测试夹具与继电器矩阵的接触电阻和热电动势。二线制电阻测量中,引线电阻和接触热电势会直接叠加到读数上,而产线夹具的插拔磨损会随时间改变接触状态。项目最终对低阻测点改用四线制连接,并在夹具维护周期中加入接触电阻核验,波动才收敛到可接受的判定带内。这一环节后来被客户写入工位验收清单,作为“仪表之外”的必检项。
可复用的验收要点
验收动作 | 判断依据 | 常见遗漏 |
机内Pass/Fail与上位机判定一致性 | 同一组标准源读数,比对仪表判定与程序判定结果 | 仅验证合格品,不验证边界附近样品 |
SCPI指令迁移完整性 | 用客户实际轮询程序跑通全部测点类型 | 只验证单条指令,不验证时序和触发逻辑 |
低阻测点链路核验 | 短接夹具后观察零点稳定性,必要时改用四线制 | 只测标准电阻,不测夹具链路 |
DataLog长时间记录可用性 | 按实际采样间隔运行一个完整班次,检查文件完整性和时间戳连续性 | 试运行时间过短,未覆盖交接班或网络中断场景 |
改进方法而非固定数值
如果同类工位暂不具备机柜集成条件,一个低成本的过渡方案是:先用仪表端Pass/Fail功能替代人工判读,记录仍由操作员按批次导出,但判定动作前置到仪器,减少边界争议;待机柜和网络条件具备后,再启用DataLog和远程控制。这一顺序把“判定一致性”和“记录自动化”拆成两步,每一步都有独立的验收锚点,比一次性整体切换更容易定位问题来源。
如果您所在产线也在评估电测工位的自动化改造,想了解DM5068在机柜集成和无人值守记录中的实际落地方式,欢迎联系银飞电子获取同类项目的技术交流。文章来源于数字万用表。
 3183402039