TH2883S4-5脉冲式线圈测试仪产线落地全案
电机是工业动力系统的核心。据工信部口径,我国电机及其系统年产值超1万亿元,约占全球30%;变压器行业年产值超3000亿元,产量占全球比重超50%。规模越庞大,出厂质量闸门越关键:公开行业统计显示,绕组类故障占电机故障的30%–48%,其中匝间短路占比约三到四成,且隐蔽性最强——漆包线漆膜微破损、绕线张力不均、浸漆不彻底,都会埋下出厂时"看不见"的弱点,在整机运行后放大为烧机。对电机、变压器、绕线电感制造企业而言,如何把匝间弱点拦在出厂前,直接决定退货率、索赔额与客户续单率。本文按咨询方案书的结构,给出以TH2883S4-5脉冲式线圈测试仪为核心的电机绕组匝间绝缘检测解决方案:先诊断、再设计、后量化。
一、行业现状扫描:三个环节的典型难题
电机绕组从绕线到出厂,质量风险集中在三个环节:
绕线/嵌线环节:漆包线针孔、漆瘤,绕线张力过大刮伤漆膜,模具棱角划破线皮——匝间弱点的源头。
绝缘处理环节:浸漆不彻底、填充不均,留下气隙,高压下局部放电累积,绝缘加速劣化。
出厂检测环节:匝间短路初期阻抗变化微小,常规手段测不出,只能靠抽检和人工判断,漏检直接流向客户。
环节 | 典型难题 | 后果 |
绕线/嵌线 | 漆膜微破损、匝间金属毛刺 | 运行后匝间击穿烧机 |
绝缘处理 | 浸漆不彻底、气隙残留 | 局部放电累积、寿命缩短 |
出厂检测 | 匝间短路难检出、人工判读主观 | 不良品流出、退货索赔 |
三个环节环环相扣:前两道工序埋下的隐患,最终都要在出厂检测这道闸口拦截。闸口失守,问题就从成本项变成索赔项。因此行业普遍把绕组检测视为"质量防火墙"——这也是本方案切入的核心位置。
二、传统解决方案弊端:成本、效率、准确性的三重损耗
传统产线普遍采用"工频耐压+人工目检"的组合,三个硬伤:
准确性不足:工频耐压仪只能判"击穿/不击穿",而匝间局部短路时绕组整体耐压仍能通过,缺陷被直接放过——原理上,工频耐压考核的是绝缘整体承受能力,对局部匝间弱点的分辨力先天不足;直流电阻、电桥对轻微匝间短路同样不敏感,单相轻微短路的电阻变化可能只有百分之几,淹没在测量误差里。
效率低:人工看波形判读一台需10–15秒,长时间作业后误判率上升,产线只能靠提高节拍容忍度来妥协。
覆盖不足:效率上不去,就只能抽检5%–10%,抽不到的那九成,靠运气。
量化账(口径:按年产50万台的中型电机厂、行业绕组类不良率约0.3%估算):若只抽检10%,每年约1350台含绕组隐患的电机流入市场;按单台退货综合成本800–1500元(往返运费、拆检、返工、补发)计,年损失超过百万元——这还没算品牌信任折损和客户端停线索赔。换一个角度算:一台TH2883S4-5脉冲式线圈测试仪的投入,约等于几十台退货电机的损失,把账算到这一步,改造的优先级就清楚了。
三、全新方案设计:把"抽检+人工"升级为"全检+自动判定+数据追溯"
方案不只是一台仪器,而是一条三层闭环:
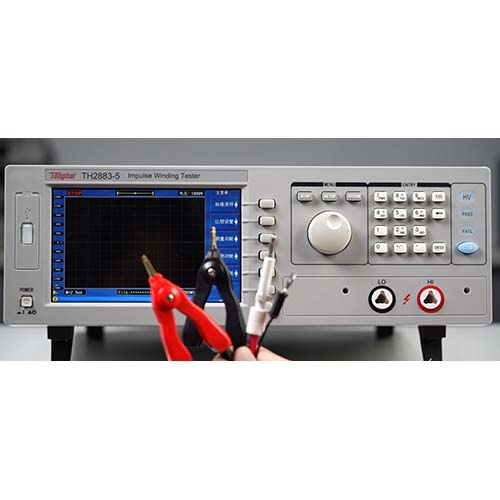
检测层:TH2883S4-5脉冲式线圈测试仪对线圈施加高压脉冲,采集自激衰减振荡波形,与标准波形比对。检测原理一句话:脉冲电压激励后,线圈的电感量与分布电容决定振荡周期,损耗与Q值决定衰减快慢——波形任何一处偏移,背后都对应绕组结构或绝缘状态的变化。它支持100V–5kV量程,覆盖绝大多数电机、变压器绕组耐压;4通道结构一次接好即可测完三相绕组,省去反复拆接线。
判定层:面积、面积差、电晕、相位差四种比较法自动判定。面积比较按能量损耗抓层间/匝间短路,面积差反映电感量差异,电晕比较法专门提取波形中的高频毛刺成分,对漆膜损伤这类"通得过耐压、但早晚要坏"的绝缘薄弱点反应最直接,相位差则补充判断电感一致性。四种方法可组合设定阈值,按产品族分别固化。
管理层:Handler接口联机分选OK/NG,脚控开关免手操作;上位机统计Cpk与不良分布,波形与判定数据可U盘快存、LAN导出,形成每台电机的质量档案,也为主机厂审核提供可追溯证据。
方案逻辑很直接:把过去"靠人、靠抽、靠经验"的环节,替换为"靠波形、靠全检、靠数据"。
四、方案核心优势:与旧方案对比
对比维度 | 传统方案(工频耐压+人工目检) | TH2883S4-5脉冲式线圈测试仪方案 |
检测对象 | 仅绝缘是否击穿 | 匝间短路、层间绝缘、电晕放电 |
判定方式 | 人工目检波形、经验差异大 | 四种比较法自动判定、标准统一 |
覆盖范围 | 抽检5%–10% | 100%全检 |
单台节拍 | 10–15秒(人工判读) | 秒级自动判定(4通道) |
数据追溯 | 无记录或纸质台账 | 波形存储、统计、LAN导出 |
对比之下,TH2883S4-5方案的差异不是"好一点",而是三个不可替代的点:一是检测维度从"击穿与否"扩展到"匝间、层间、电晕、相位"四类信号,覆盖了传统手段看不见的缺陷;二是判定从"人看"变成"机器比",同一批产品不同班次判定标准不再漂移;三是数据从"无"到"有",每台电机都能回溯波形,客户审核、质量追溯都有了依据。
五、落地实施流程:从需求确认到验收
阶段 | 工作内容 | 周期 |
需求确认 | 明确线圈类型、耐压等级、产线节拍、接口要求 | 1–2天 |
样件试测 | 用标准件与已知不良件标定比较阈值 | 2–3天 |
产线集成 | 夹具定制、Handler联机、工位布置 | 3–5天 |
试运行 | 全检试跑,与人工结果交叉核对 | 2–3天 |
验收交付 | 阈值固化、操作培训、数据留档 | 1–2天 |
典型周期2–3周,其中样件试测阶段即可看到检测效果,风险前置。
实施要点提示:阈值设定建议由供应商技术员与产线质检共同标定,避免过严造成误杀、过松造成漏检;产线改造期间保留原检测工位并行过渡,试运行通过后再切换,可把对生产的影响降到零。
六、多场景落地应用案例
案例1:三相异步电机产线(某电机厂,年产30万台)。改造前抽检10%、人工判读,质检班次高峰时段漏检明显。上线TH2883S4-5后4通道一次测完三相,全检替代抽检,判NG的线圈由系统自动标记、人工复核。试运行两个月,出厂拦截绕组类不良86台(口径:该厂当月全检数据),绕组类退货率从约0.28%降至0.05%。
案例2:变压器绕组检测(某变压器厂)。多绕组、多档位切换场景,过去人工换线测一组要1分钟,且档位多时容易漏测;方案用4通道一体机配合20组仪器文件按品种一键调参,一次装夹完成多绕组测试,检测完成后自动打印判定结果随产品流转,单台检测时间缩短约70%。
案例3:绕线电感/继电器批量全检(某电子厂)。大批量小线圈产线,用方案把出厂抽检升级为全检,电晕比较法拦截漆膜微损伤,不良定位到具体通道与工位,反哺绕线工序改进;对电感量低于10µH的微小型线圈,则另配低电压档机型覆盖(见适用边界)。
七、落地效果与行业价值
指标 | 传统方案 | TH2883S4-5方案 | 变化 |
单台检测时间 | 人工10–15秒 | 自动约1秒(4通道) | 效率提升10倍以上 |
检测覆盖 | 抽检5%–10% | 100%全检 | 检出窗口覆盖全部产品 |
绕组类退货率 | 约0.3%(行业口径) | 目标≤0.05% | 下降80%以上 |
质检人力 | 2名专职 | 1名兼管多工位 | 人力节省约50% |
投资回收期 | — | 按退货损失测算 | 约6–10个月 |
口径说明:以上为方案测算值,基于年产50万台电机厂、绕组类不良率0.3%、单台退货综合成本800–1500元等假设,实际以现场节拍与不良结构为准。
拆开看是三笔账:效率账——4通道自动判定把单台检测从人工的10–15秒压到秒级,同样的质检工位产能提升约10倍;拦截账——全检替代抽检后,理论上不再有"未抽到"的漏网区间,退货率目标直接砍掉八成以上;管理账——TH2883S4-5方案输出的波形与统计记录,让质量数据从"台账"变成"资产",主机厂审核、年度校准、工序改进都有据可依。三笔账相加,回收期按保守口径也在一年以内。
八、方案总结
这套方案的价值一句话讲清:把电机绕组匝间绝缘检测从"抽检+人工"升级为"全检+自动+可追溯",效率、拦截率、数据资产三头都有账可算。适用边界也说明白:适合年产5万台以上、对绕组一致性有稳定要求的电机、变压器、线圈制造企业,尤其适合出口型与主机配套客户;小批量、多品种研发型团队,可先以单通道机型配合实验室模式起步,再按产线规模升级。同时需明确:脉冲式线圈测试仪解决的是匝间/层间绝缘缺陷的快速全检,不能替代工频耐压、绝缘电阻等标准全项测试,两者是配合关系而非替代关系。如需按贵司线圈型号与产线节拍出具投入产出测算,可提供样件试测。
欢迎技术交流,我们银飞电子为您进行一对一的专业解答。
下一篇:暂无

 3183402039