电感产线分选节拍改造案例:致新精密ZX3536高速精密LCR表接入自动化机台
某电感厂原用旧款LCR表做抽检,节拍算不准、夹具接触问题查不出。本文复盘改用致新精密ZX3536高速精密LCR表后的机台接入方式、接触检查设置与配置组管理。
本文记录一家电感制造企业把分选从抽检改为在线全检的过程:旧方案为什么算不准节拍、接机台踩了哪些坑、接触检查如何改变追溯方式,以及哪些条件必须提前满足。
一、原来的做法与瓶颈
该客户做功率电感与共模电感,原方案是一台旧款LCR表配手动夹具,按批次抽检,主测Ls与Q,频点1kHz与100kHz各一点。客户的诉求很具体:不改机台结构、不增工位,把这两点做成全检。
瓶颈有两处。一是节拍估不准:旧机型的测量时间随档位与频点变化,方案里写的"约20ms"到现场变成80ms,全检计划因此一直推不下去。二是假数据:手动夹具夹持位置每次略有差异,读数偏差被当成料件波动,返修部门拿到的数据没法用。
二、改造做了四件事
先做的是把节拍按公式重算。致新精密ZX3536高速精密LCR表的时间规则是Tf=1/f,1kHz的FAST档为1Tf、即1ms级,100kHz也是1Tf、即10μs级。两点的节拍差了两个数量级,方案从"一个平均数"改成"分频点列表",报价与承诺才立得住。
再做的是把接触检查设为常开。四端子测量的Hc–Hp、Lc–Lp接触状态被纳入每点判定,异常直接报警。这一步让返修部门拿到的数据头一次能追到"夹持不良"这一类原因。
第三件是配置组管理。客户把每个料号的频点、电平、上下限、判定方式存成一组,配方切换时调组。手册写明可保存加载550组配置,足够覆盖现有料号并留余量。
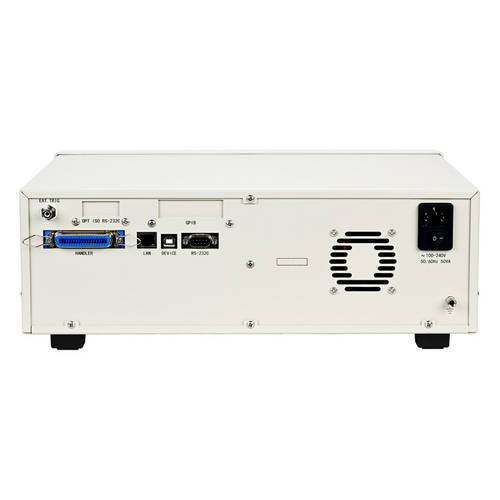
第四件是机台接入。Handler接口按手册时序对齐:触发脉冲T1在1μs以上,测量起始延迟T2在200μs以上,外部触发在特定条件下还会增加500μs。客户在联调时正是忽略了这500μs,出现偶发漏测,按手册补上后消失。
三、节拍落在什么水平
按手册口径,1kHz单点FAST为1Tf,即约1ms;开启接触检查后每点增加5.5ms或10ms。客户的方案是每颗测Ls与Q两点、开接触检查、走机台自动上下料,实际节拍由上下料与判定动作决定,测量本身不再是瓶颈。
值得一提的是切换方式。客户把设备从抽检工位搬到线边时,只搬了一台ZX3536高速精密LCR表加一组夹具,没有再上第二台机器。原因在于配置组与文件加载把多料号的切换成本降下来了:调组、换夹具、开测,三步完成,不需要为每个料号养一台设备。
这里不引用该客户的具体节拍数字,因为不同机台、不同工位差异很大。可核验的是设备侧的两组数据:Tf计时规则与接触检查的加时量,客户按自己的机台换算更可靠。
低阻抗那一档也带来一个问题:功率电感的DCR落到1Ω以内时,普通模式的读数波动明显。客户后来对这类料开了LowZ高精度模式(输出电阻切到10Ω,只在100mΩ、1Ω、10Ω量程有效),波动收敛后才敢把判定下限压紧。这一档不是万能档,测高阻件时反而因为激励不足读不稳,所以配方里要按料号区分。
四、改造前后对照
| 对照项 | 改造前 | 改造后 |
|---|---|---|
| 节拍口径 | 经验估算,一个平均数 | 按Tf公式分频点列表 |
| 频点覆盖 | 1kHz、100kHz抽检 | 两点全检,机台自动 |
| 假数据 | 夹持差异被当成料件波动 | 接触检查报警,责任可归因 |
| 配方切换 | 手改参数 | 配置组调用,550组容量 |
| 机台触发 | 触发延迟未对齐 | T1≥1μs、T2≥200μs对齐 |
| 判定 | 看读数比对 | BIN十档+HI/IN/LO判定 |
表格里有两项看不出变化,其实影响很大:一是预热,手册要求60分钟才能保证精度,客户把预热写进了开班流程;二是平均次数,手册设置范围1–256次,低阻抗料开平均后读数更稳,但节拍按倍数走,客户只在抽检项上开平均,全检项保持单次。这两项写在配方备注里,别人接手时才不会踩回去。
五、仍要人做的事
机器管不了四件事:料号与频点的对应关系要人维护;判定上下限要按图纸与客户要求定,不能照抄上一版;低阻抗件要不要开LowZ模式,要按量程边界判断(该模式只在100mΩ、1Ω、10Ω量程有效,且电平上限1Vrms);夹具的清洁与更换周期要人定。
还有一件容易被省的事:预热。手册写明精度保证需预热60分钟,精度保证时间1年。产线常在开班就测,冷机数据对高精度项不成立。客户把预热写进了开班流程,与点检表放在一起。
校准与台账也要跟上。客户把校准到期日挂在设备台账上,到期前一个月安排复校;精度保证范围是1mΩ–200MΩ,超出这段的测量本就不在保证范围内,报价时若承诺全量程精度,等于给自己挖坑。这类边界写进技术协议比事后解释省事得多。
六、什么条件下可以照搬
料号数量可控、频点在1kHz以上为主、有自动化上下料的产线,可以直接照搬。若被测件必须落在4Hz–10Hz这类低频点,FAST档是1Tf、即100–250ms,全检不现实,只能抽检;若需要同时测三颗,要另配12P扫描盒,标准机型不支持这一项。
另外提醒一条交付侧的细节:客户原工位用的是自行采购的测试线,改造后统一换成原厂四端对电缆。手册写明使用系列附件与选件以外的测试夹具、电缆无法保证测量精度,这一条在验收时会被问到。
照搬之前还有个前提要确认:机台的上下料节拍能不能跟上。致新精密ZX3536高速精密LCR表在1kHz段是毫秒级,若机台单次取放要上百毫秒,测量再快也没用。改造的价值不在仪器本身多快,而在于把测量这一环从瓶颈里摘出去。
如需了解同类产线的接入方案、扫描盒与夹具清单,请联系银飞电子工作人员,为您一对一解答。文章来源于:数字电桥。

 3183402039